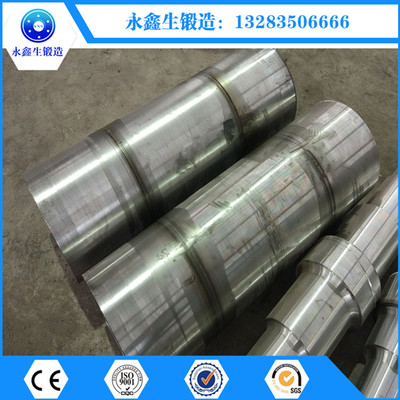
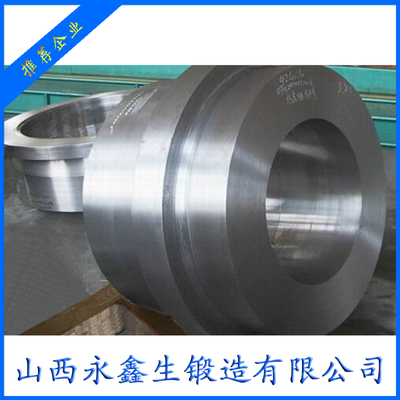
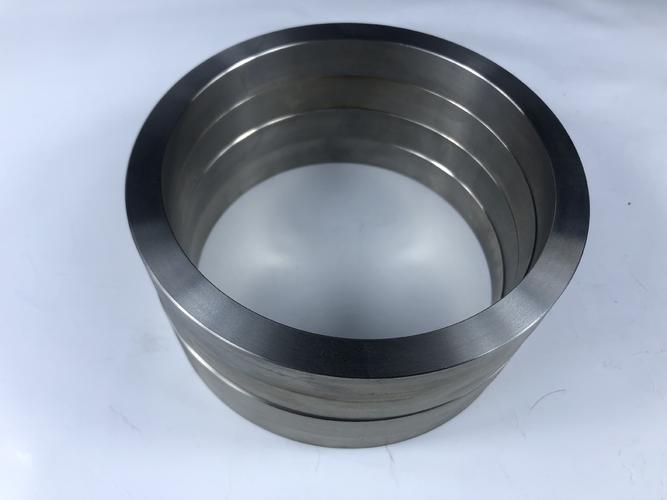
Q345B筒子鍛件 材料特性、工藝要點與應用解析
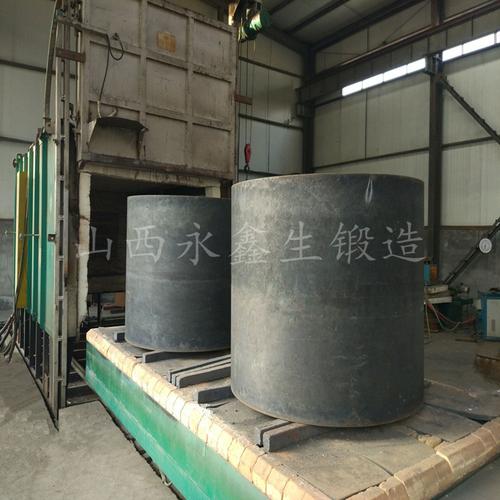
Q345B筒子鍛件是采用Q345B低合金高強度結構鋼,通過鍛造工藝成型的一種筒形/環形鍛件,廣泛應用于機械制造、風電、石化、壓力容器、工程機械等領域。本文從材料特性、鍛造工藝要點、質量控制和應用場景幾個方面進行系統解析,幫助讀者全面理解該產品的技術要點。
一、Q345B材料特性
Q345B執行GB/T 1591標準,其命名中“Q”代表屈服強度,“345”表示屈服強度不小于345MPa,“B”代表質量等級,要求20℃時沖擊功不小于27J。主要化學成分包括:C≤0.20%、Si≤0.55%、Mn≤1.70%,并含有少量P、S等雜質(P≤0.035%、S≤0.035%)。該材料具有強度適中、塑性和焊接性能優良、低溫韌性較好的特點,價格相對經濟,是制造筒形鍛件的常用材料之一。需要注意的是,Q345B在鍛造后如需焊接,應控制焊接工藝,避免因碳當量偏高而產生焊接裂紋。焊前應視板厚進行適當預熱(一般100-150℃),焊后必要時進行消氫處理。
二、筒子鍛件的鍛造工藝要點
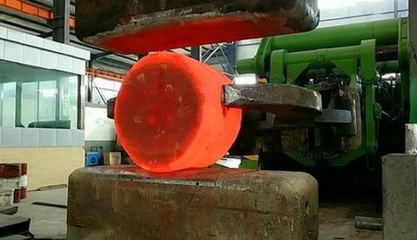
筒子鍛件的典型工藝流程為:下料→加熱→鍛造(鐓粗、沖孔、芯棒拔長/擴孔)→熱處理→機加工→檢驗。
- 下料與加熱。根據鍛件重量和燒損計算坯料尺寸,采用鋸切或火焰切割下料。加熱溫度通常控制在1150-1200℃,始鍛溫度約1150-1200℃,終鍛溫度不低于800℃,以防止低溫鍛造產生裂紋和組織缺陷。
- 鍛造成形。筒形鍛件常采用以下方法:
- 芯棒拔長法:沖孔后套上芯棒,通過拔長操作減小壁厚、增加長度;
- 擴孔法(馬杠擴孔):將沖孔后的坯料套在馬杠上,用錘頭或砧塊徑向擴孔,適用于較大直徑、較薄壁的筒形件;
- 碾環(輾環)工藝:對于大型環形/筒形件,可采用碾環機進行擴孔成形,生產效率高、尺寸精度好。
鍛造過程中應保證足夠的鍛造比(一般不低于3-4),通過反復鍛打破碎鑄造組織、細化晶粒、致密內部組織,從而獲得良好的力學性能。
- 熱處理。鍛后通常進行正火或正火+回火處理,以細化晶粒、消除鍛造應力、均勻組織。對于性能要求較高的鍛件,可采用調質處理(淬火+高溫回火),進一步提高綜合力學性能。
- 機加工與檢驗。鍛件經粗加工后進行超聲波探傷(UT),檢查內部裂紋、夾雜、白點等缺陷;必要時進行磁粉探傷(MT)檢查表面裂紋。最終按圖紙尺寸精加工,并進行化學成分、力學性能、硬度等檢驗。
三、質量控制關鍵點
Q345B筒子鍛件的質量控制主要圍繞以下方面:
- 化學成分控制,尤其是碳當量(Ceq)和S、P含量,影響焊接性和韌性;
- 鍛造溫度與變形量控制,防止過熱、過燒和晶粒粗大;
- 足夠鍛造比,保證內部致密;
- 熱處理工藝合理性,避免出現魏氏組織、帶狀組織或回火脆性;
- 無損檢測(UT、MT)確保內部與表面質量。
四、應用場景
Q345B筒子鍛件因其強度與成本的平衡,廣泛用于:
- 工程機械的法蘭、軸套、筒形連接件;
- 風電行業的塔筒法蘭、軸承環等(部分工況);
- 壓力容器與換熱器的筒體、法蘭;
- 起重運輸機械的卷筒、輪轂類零件;
- 水利、船舶等行業的環形結構件。
五、選材與使用注意事項
對于≥-20℃服役、以靜載為主且要求良好焊接性的筒形件,Q345B是經濟可靠的選擇。對于低溫(≤-40℃)或沖擊載荷較大的工況,建議選用Q345C/D/E或Q355系列,甚至更高強度鋼。同時需注意,等級“B”僅保證20℃沖擊,嚴寒地區應謹慎選用。
Q345B筒子鍛件是一種工藝成熟、性價比高的基礎鍛件產品。只有在材料控制、鍛造工藝和熱處理各環節都嚴格執行規范,才能穩定獲得組織致密、性能合格的筒形鍛件,滿足不同工業領域的使用需求。
如若轉載,請注明出處:http://m.jitaibaowen.cn/product/34.html
更新時間:2026-11-09 01:48:44